Pemasangan anoda korban adalah cara paling sederhana untuk melindungi pipa baja terpendam dari korosi tanpa sumber listrik. Namun, hasilnya sangat bergantung pada detail kecil di lapangan, mulai dari kebersihan titik sambungan hingga posisi anoda di dalam parit.
Artikel ini membahas setiap langkah secara berurutan. Selain itu, kami memakai foto nyata dari pekerjaan tim PT Saka Nusa Persada pada tahun 2024 untuk sebuah operator pipa gas di Indonesia. Dengan begitu, Anda bisa melihat bagaimana setiap tahap berjalan di lapangan.
Mengapa Pipa Terpendam Butuh Anoda Korban
Korosi pada pipa baja adalah reaksi elektrokimia. Coating memang menjadi pertahanan pertama, namun hampir setiap coating memiliki cacat kecil atau holiday. Karena itu, cathodic protection (CP) menambah pertahanan kedua tepat di titik-titik tersebut.
Pada sistem anoda korban (galvanic), logam yang lebih aktif dari baja, misalnya magnesium atau seng, terkorosi menggantikan pipa. Akibatnya, anoda mengalirkan arus proteksi ke pipa tanpa rectifier dan tanpa pasokan listrik. Untuk perbandingan dengan sistem arus paksa, baca artikel sacrificial anode vs ICCP.
Persiapan Sebelum Pemasangan Anoda Korban
Pekerjaan lapangan selalu berawal dari desain. Pertama, perancang menghitung kebutuhan arus berdasarkan luas permukaan pipa, kualitas coating, dan resistivitas tanah. Kemudian, hasil perhitungan itu menentukan jenis, jumlah, dan jarak anoda. Selain itu, tim perlu menyiapkan beberapa hal berikut.
- Gambar jalur dan lokasi utilitas lain, sehingga galian tidak merusak kabel atau pipa milik pihak lain.
- Izin kerja dan analisis keselamatan, karena pekerjaan ini melibatkan galian dan pengelasan eksotermik.
- Material lengkap, misalnya anoda, kabel, cetakan dan serbuk cadweld, material coating, serta test post.
- Data potensial awal, karena angka ini menjadi pembanding setelah sistem aktif.
Langkah Pemasangan Anoda Korban di Lapangan
1. Menggali dan membuka pipa
Tim menggali lubang di titik koneksi sesuai gambar desain sampai pipa terlihat. Selama penggalian, pekerja harus berhati-hati karena coating pipa mudah tergores. Oleh karena itu, bagian akhir galian di sekitar pipa sebaiknya memakai alat tangan.
2. Membersihkan titik sambungan
Kemudian, teknisi mengupas coating di titik sambungan seluas yang benar-benar perlu saja. Setelah itu, teknisi menggerinda permukaan hingga logam terlihat bersih dan mengilap. Langkah ini penting, karena karat, sisa coating, atau kelembapan bisa membuat sambungan kabel lemah secara mekanis maupun elektris.
3. Pengelasan eksotermik kabel ke pipa
Selanjutnya, teknisi menyambung kabel ke pipa dengan pengelasan eksotermik, atau yang lebih populer dengan nama cadweld. Proses ini memakai cetakan grafit dan serbuk logam yang bereaksi sangat cepat, sehingga kabel menyatu dengan permukaan pipa. Namun, reaksi ini menghasilkan panas tinggi pada dinding pipa. Karena itu, ukuran serbuk dan prosedur kerja wajib mengikuti ketentuan pabrikan dan spesifikasi pemilik pipa, terutama pada pipa yang sedang beroperasi.
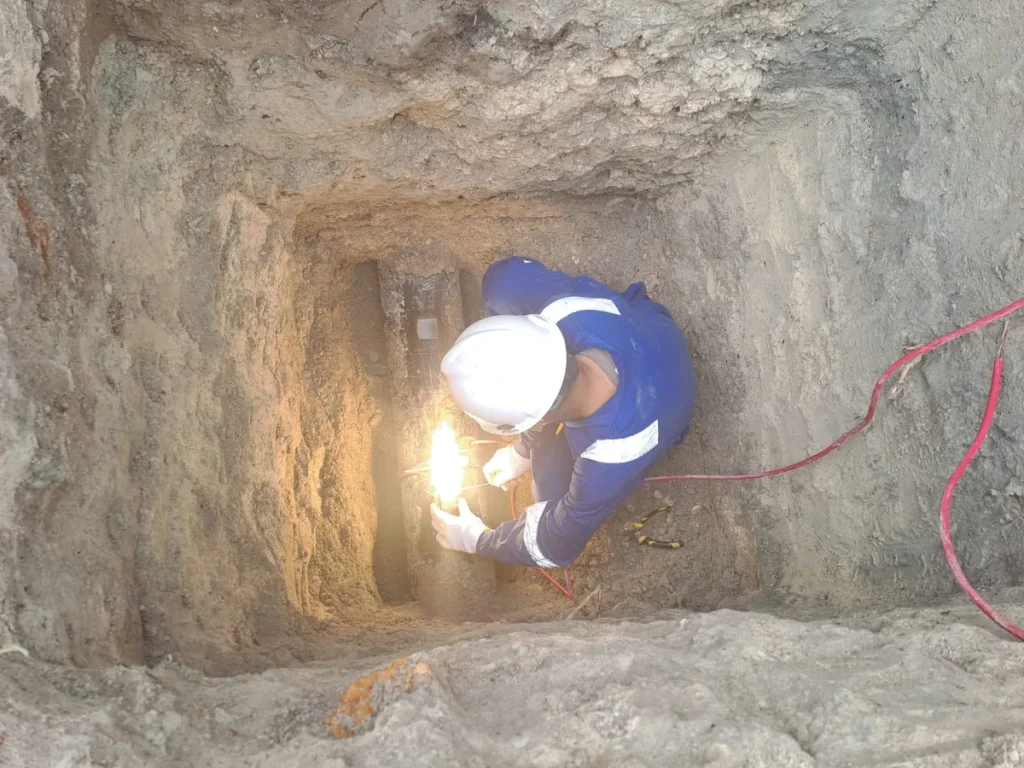
4. Menutup kembali titik sambungan
Setelah sambungan dingin, teknisi memeriksa kekuatannya, misalnya dengan ketukan palu ringan. Kemudian, teknisi menutup sambungan dan area coating yang terkelupas dengan material coating yang kompatibel. Tanpa langkah ini, logam yang terbuka justru menjadi titik baru yang menyerap arus proteksi.
5. Menempatkan anoda di dalam parit
Anoda prepackaged datang dalam kantong berisi backfill khusus. Backfill ini menjaga kelembapan di sekitar anoda dan menurunkan resistansi kontak ke tanah, sehingga keluaran arus lebih stabil. Selain itu, kantong tersebut membuat penanganan di lapangan lebih bersih dan praktis.
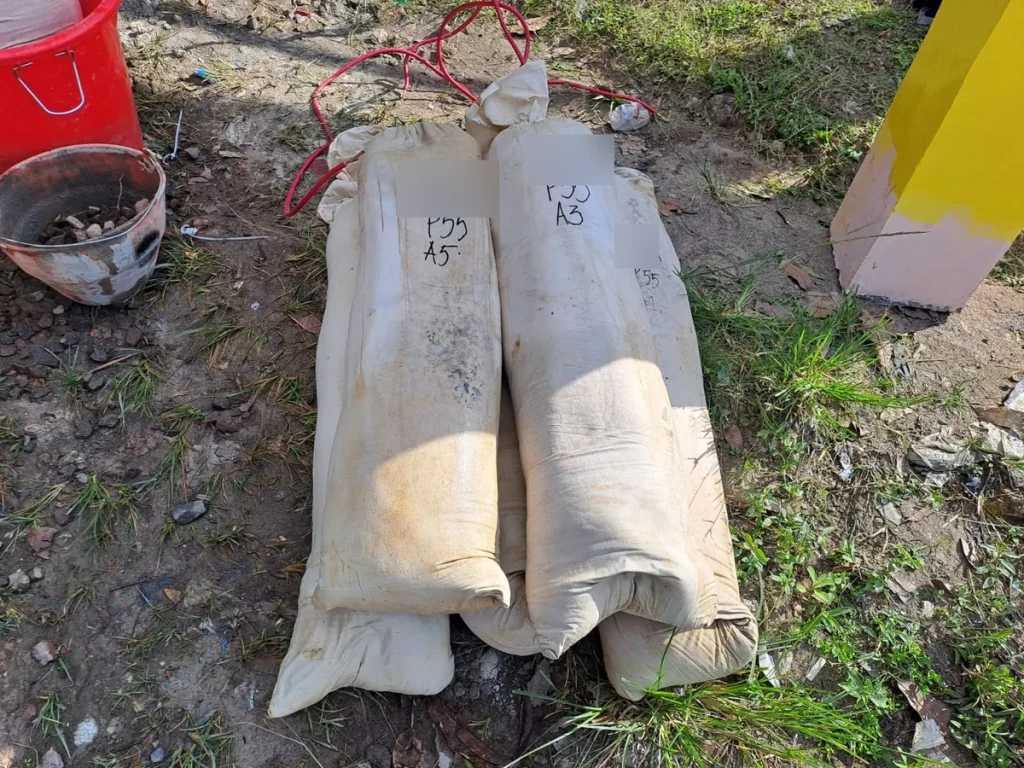
Tim kemudian meletakkan anoda di parit sejajar pipa, pada jarak dan kedalaman sesuai desain. Sebelum menimbun, banyak praktisi membasahi anoda prepackaged dengan air agar backfill cepat aktif. Akhirnya, tim menimbun parit dengan tanah galian yang bebas dari batu tajam.
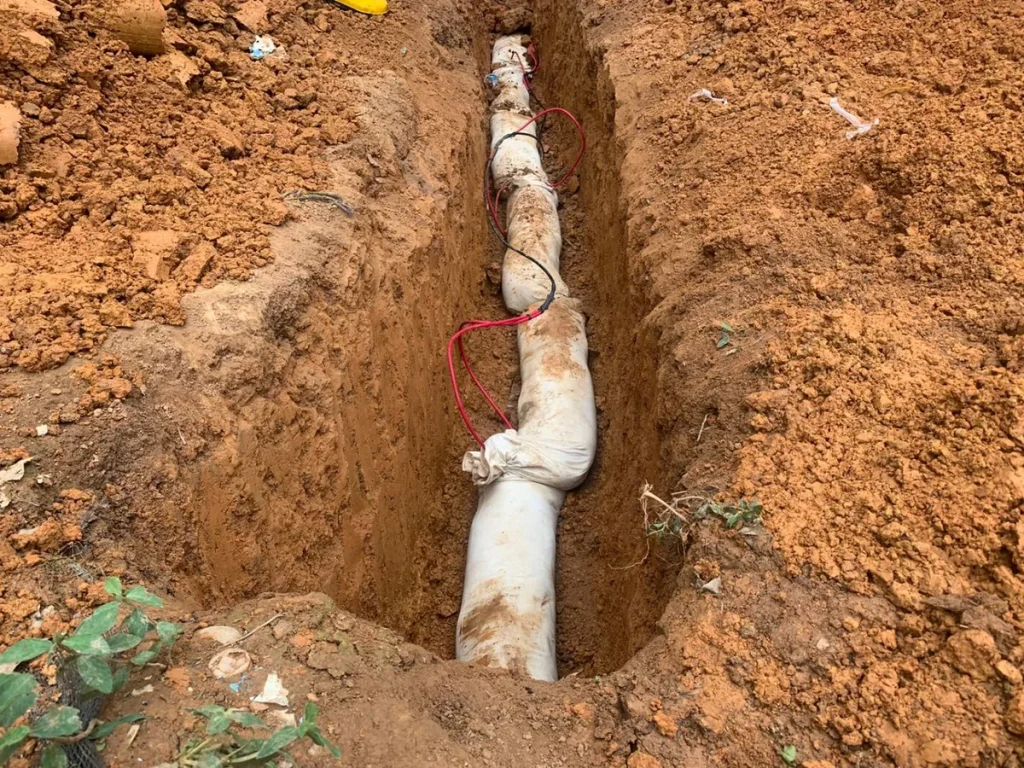
6. Merutekan kabel ke test post
Pada banyak desain, kabel anoda dan kabel pipa tidak tersambung langsung di dalam tanah. Sebaliknya, kedua kabel naik ke test post di permukaan. Dengan begitu, teknisi bisa mengukur potensial pipa, mengukur arus anoda, dan bahkan memutus anoda sementara saat pengujian. Selain itu, setiap kabel perlu label yang jelas agar tidak tertukar.
Pengujian Setelah Pemasangan Anoda Korban
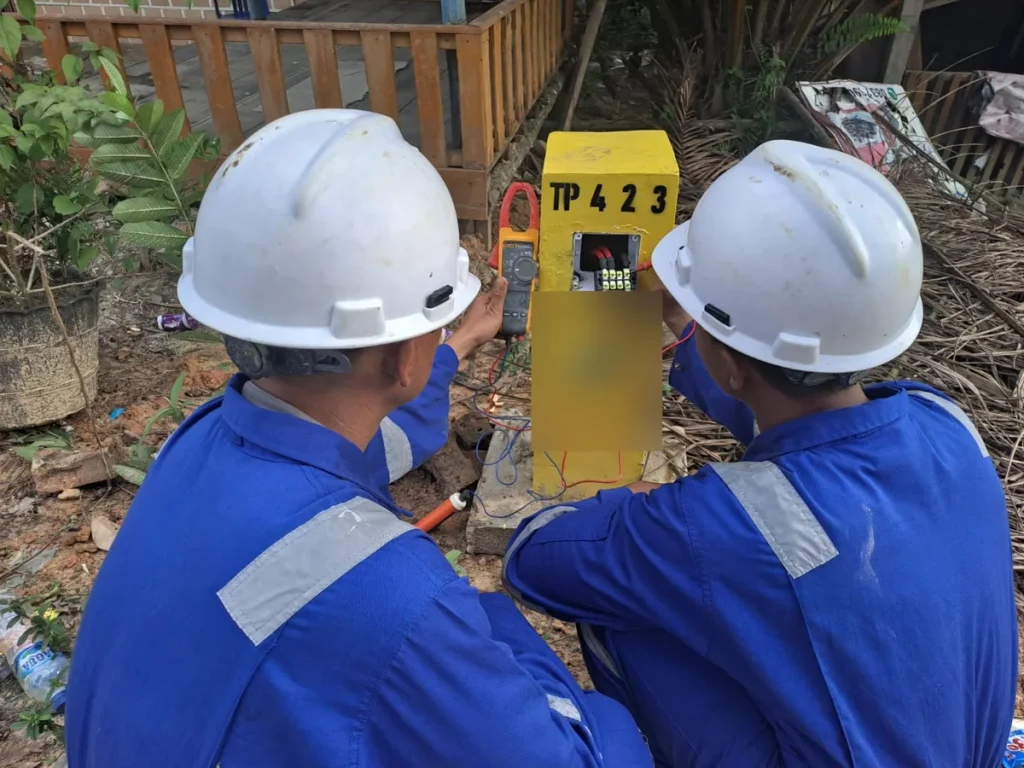
Setelah semua anoda tersambung, tim mengukur potensial pipa terhadap tanah (pipe-to-soil potential) di setiap test post. Pengukuran ini memakai multimeter dan elektroda referensi tembaga/tembaga sulfat (CSE) yang menempel ke tanah di atas pipa.
Sebagai acuan umum, banyak operator memakai kriteria −850 mV atau lebih negatif terhadap CSE, sesuai praktik NACE/AMPP. Namun, kriteria akhir tetap mengikuti spesifikasi proyek, dan pembacaan angka perlu memperhitungkan IR drop. Karena itu, hasil pengukuran pertama menjadi baseline untuk survei berikutnya.
Kesalahan Umum dalam Pemasangan Anoda Korban
- Menyambung kabel pada permukaan yang belum bersih, sehingga sambungan cepat lepas.
- Membiarkan titik sambungan tanpa coating ulang, karena logam terbuka akan menarik arus proteksi.
- Kabel tanpa label di test post, sehingga pengukuran berikutnya membingungkan.
- Menimbun dengan tanah berbatu tajam, karena batu bisa merusak kabel dan coating.
- Tidak mencatat potensial awal, padahal data ini penting untuk evaluasi jangka panjang.
Pemantauan Setelah Sistem Beroperasi
Anoda korban memang hampir tanpa perawatan, namun anoda tetap habis seiring waktu. Oleh karena itu, operator perlu mengukur potensial di test post secara berkala. Selain itu, survei CIPS dan DCVG membantu menemukan cacat coating dan seksi pipa yang kurang terlindungi di antara test post.
PT Saka Nusa Persada menyediakan jasa instalasi cathodic protection, mulai dari survei dan desain hingga komisioning. Kami juga memasok material cathodic protection KIG TECH, termasuk anoda magnesium, aluminium, dan seng, test station, serta elektroda referensi. Untuk panduan industri tentang pengendalian korosi, kunjungi AMPP.
Merencanakan proteksi katodik untuk pipa terpendam Anda? Minta konsultasi teknis Tim kami akan meninjau data jalur dan merekomendasikan desain serta langkah pemasangan yang tepat. Hubungi +62 21 2953 8924, WhatsApp +62 817 730 198, atau email info@sakanusapersada.id.